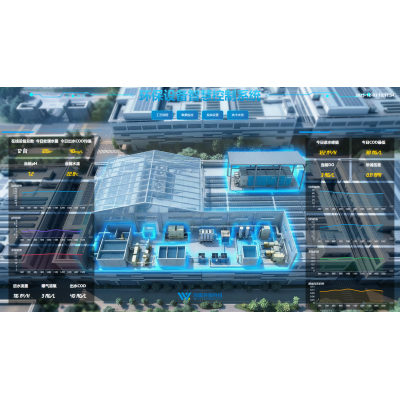
的项目背景图
该药业有限公司制造业工业企业处于华东地域地域,注意生產抗菌药主料药,生產操作过程中制造很多含T酸的高氨水浓度有机化学废水治疗处置工艺。是因为T酸体现了生物技术毒副作用且无法分解,过去处置措施体验不佳,制造业工业企业要面临环保节能治疗方法风险存在,急要构建专业化废水治疗处置工艺处置设施设备。
生产废水因素及原因
废液核心是由来于生育喷涂车间洗衣水、化学高压反应釜残液和离心式母液,核心是空气污物还有:
T酸渗透压:800-1200mg/L
COD:15000-25000mg/L
氟化物:300-500mg/L
pH值:2.5-4.
含多量高价属正离子(Cu、Zn等)
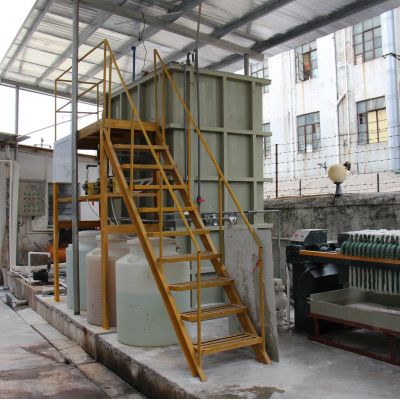
办理艺流程步骤
主要包括"有机化学预正确解决+生物化学正确解决+高度正确解决"三人组合工艺技术:
调池
:均质均量,pH的调节至6.5-7.
铁碳微电解设备
:确认Fe-C原微型蓄电池发生反应受到破坏T酸大分子成分
Fenton空气氧化
:H2O2污泥脱水量3.5g/L,反映期限2小
沥青混凝土沉定
:污泥脱水PAC和PAM,除掉浮悬物和个部分COD
UASB水解酸化池反应迟钝器
:HRT=36h,COD除去率65%
A/O新工艺
:好氧段DO把握在2-4mg/L
活性氧催化硫化硫化
:进一歩挥发塑料难挥发塑料可挥发物
活性酶炭滤出
:确认溢水及格
终结成效
平台保持稳定正常运作后:
T酸剔除率>99.9%
COD<80mg/L(废气环保排放标准单位100mg/L)
高锰酸盐指数<15mg/L
运动制造费约12.8元/吨水
依据日本干净部门乃至每一位员工检查验收

 扫一扫添加微信