补焊有机废气物有机废气物简况
焊接工艺工艺加工阶段中生成的烟粉尘有机有机废气防治是重工业有机有机废气防治防治的关键其中之一。焊接工艺工艺加工烟粉尘基本由塑料腐蚀物、氟化物、什么是臭氧、氮腐蚀物甚至一腐蚀碳等组建,其营养成分缜密且威胁性大。焊接工艺工艺加工烟粉尘的颗粒状直径常在0.01~1μm之間,应归可吸进去颗粒状物(PM2.5及PM10),长时吸进去会使得电工专职bing(如尘肺bing、塑料烟热等),同時也会被污染药厂车间及相应环镜。
手工焊接有机废气的主要的來源还有:
焊管脉冲焊
:生成许多金属质被非金属氧化物和氟化物。
乙炔气保護焊(MIG/MAG)
:随之活性氧和氮脱色物转为。
弧焊
:烟粉尘量对比较少,但仍有会伤气态发出。
激光手术焊/等铁离子焊
:飘尘颗粒状更不起眼,更难吸附。
焊接方法粉尘排放物净化处理瓶颈问题与步骤
一般常见问题
湿润颗粒物物这些细微,易自动隐藏
:悍接废气粒度分布小,传统与现代过滤器途径难有效抓取。
基本成分更复杂,致毒强
:含巨资属、氟化物等,需面性欲望治理。
飘尘高温高
:一部分焊接生产工艺技术(如等阴阳离子焊)烟粉尘工作温度较高,作用机 蓄电量。
装配车间空气电磁波辐射
:熔接钳台离心分离,焊接烟尘易向外扩散,收藏难处。
处理原则
源头治理获取
:运用线条排烟罩、吸气臂等,保证飘尘在对外扩散前入狱获。
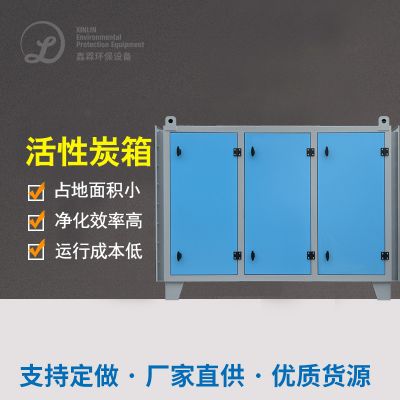
快速活性炭过滤
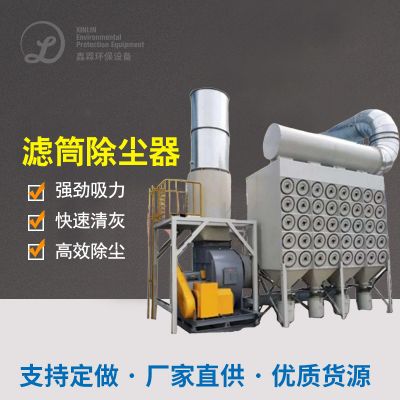
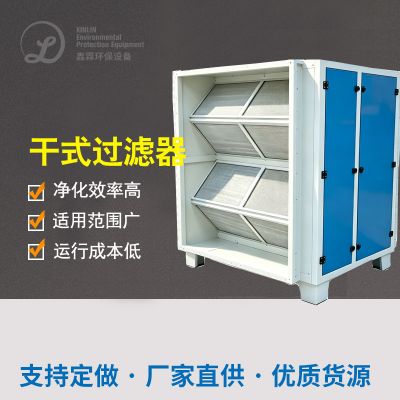
:在使用袋式抑尘、静电放电抑尘或滤筒抑尘枝术,确保安全过滤使用率。
多极活性炭过滤
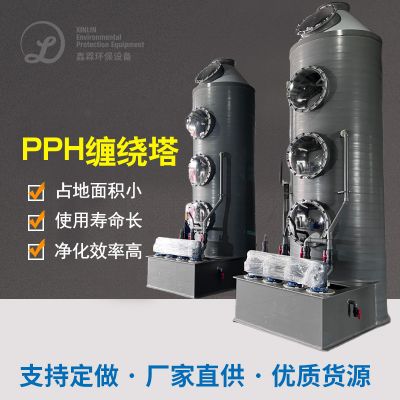
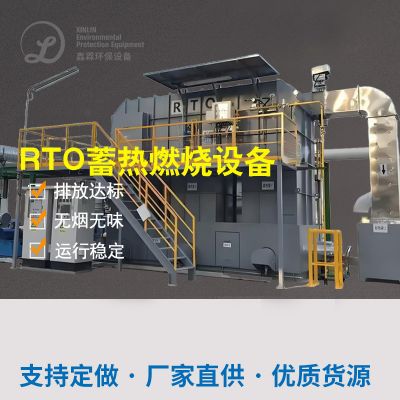
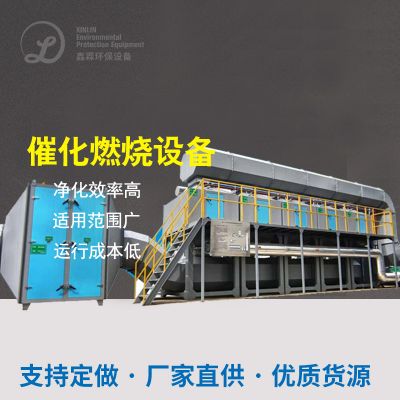
:对应三氧、氮氧化的物等气态被污染的物,需结合起来特异性炭溶解或催化氧化丙烷燃烧。
低碳装修设计
:提升排风量有效控制,降底正常运行水耗。
经曲典型案例具体分析
典例1:某中型公程自动化设备打造厂熔接废气管控
好项目图片背景
:该厂以轻型自动化设备手工制作焊接为主导,采用了CO₂混合气体维护焊和手工制作焊弧焊,粉尘量大且含锰、铬等血本属。
管理方案设计
:
汇集设备
:在每焊接方法钳台正上方重新安装能调节吸气臂,以保证粉尘高效性诱捕。
清洁装置
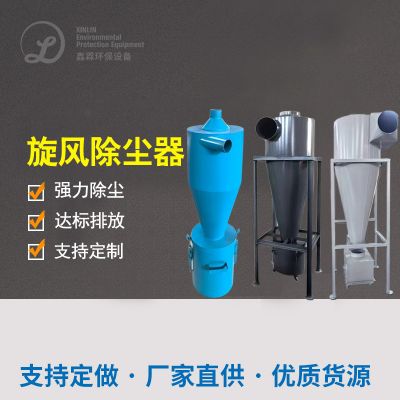
:采用了“漩风除灰+滤筒除灰”整合,滤出的效率达99.9%。
排放规则规则
:解决后颗粒状物氨水浓度<5mg/m³,符合要求《层结造成的有机废气基础性产生标准》(GB16297-1996)。
开机运行实际效果
:
药厂车间热空气质的量差异性改善效果,焊接工艺职业类型bing情况率减低80%。
的设备运作保持稳定,滤筒使用年限达1俩个月大于,养护总成本费用较低。

 扫一扫添加微信