木薯淀粉生产制作药厂车间粉尘爆炸污染治理与节省优化调整
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
加工处理细则
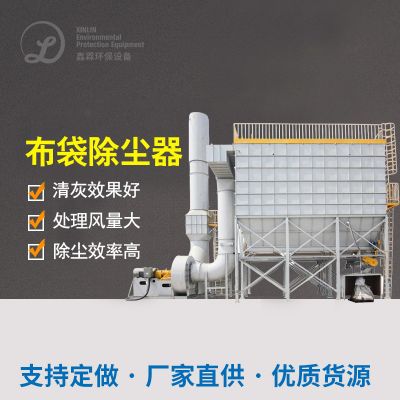
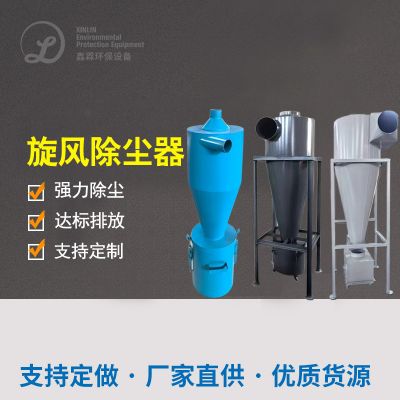
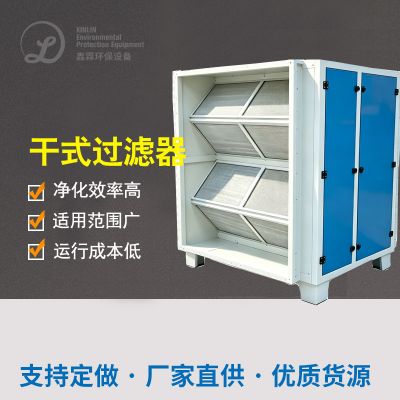
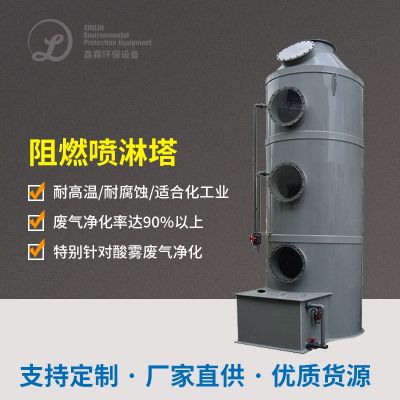
率高降尘模式模式构建:应用“风暴降尘模式+脉宽信号布袋降尘模式+风暴分开”的组合构成工艺技术,风暴降尘模式器事先快速清理大科粒硫氰酸盐,脉宽信号布袋降尘模式器运用履膜滤布,滤过精密度达0.2μm,降尘模式率大幅提升至99.9%,保持的排出溶液浓度远低于8mg/m³;在干燥处理设施出入口、包装箱线等产尘点设备紧闭集尘罩,应用负压力运输机pvc管路将煤尘相同运输机至降尘模式模式,尽量不要煤尘无组织性的排出;的同时优化提升pvc管路合理布局,缩减弯头尺寸与风阻,消减制冷机碳排放量。
灰尘防暴与温度操作:在生产线上要素区装有灰尘氨水浓度监测技术仪、温温度感测器器,立即监管生态环境产品参数;对除尘仪器仪器、组合件仪器做好防暴提升,用到防暴三相异步电机、防暴操作箱,排水管改加防静电感应等电位连接试验裝置,削除防静电感应堆积风险操控;凭借在太干教学环节不断增加温度调高试验裝置,将生产线上较为温度操作在60%左右两边,增多水溶性淀粉灰尘因透湿成坨,削减仪器堵住概率分析。
粉层回报与低耗能更新:将除尘主设备体统获得的变性木薯木薯淀粉粉层,经力气推送装置主设备送回变性木薯木薯淀粉回报仓,经除杂、吹干治疗后,从新投资的生产方式或当作副服务推销,年回报变性木薯木薯淀粉约150吨,制造收获约450万元;时候对压缩机来参与变频器更新,基于的生产方式线功率因数补偿半自动改善风速,压缩机耗能减低了30%,年避免浪费商业用电约15万元;对吹干主设备来参与保冷加剧,极大减少含糖量散失,减低了吹干环低耗能效比,总体耗能减低15%。
智力基站维护与服务管理调优:建设产品智力基站维护公司,随时探测净化的设备软件控制系统电脑电脑运行参数指标,如布袋净化器阻碍、轴流风扇瞬时电流、有害气体浓硫酸浓度等,当产品发现失败时自行警报器,提醒短信基站维护工作人员随时工作;制订准则化基站维护具体注意事项,时常对布袋净化器实施清灰、替换,确保安全净化的设备软件控制系统固定电脑电脑运行;还调优生育具体注意事项,极大减少干、包装方式重要环节的有害气体引发量,从之源降低有害气体防治压。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信