排放物优点和缺点
:
重要营养成分:工业乙醇、乙酸乙酯、硫醇
渗透压起伏较大大(50~500 mg/m³)
炎热(60~80℃)
处置新工艺
:
冷疑利用
:先根据冷疑器收旧局部酒精,避免险遭正确处理强度。
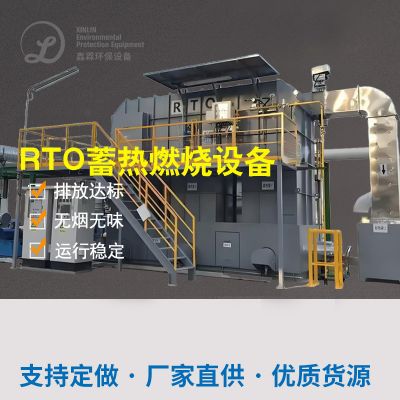
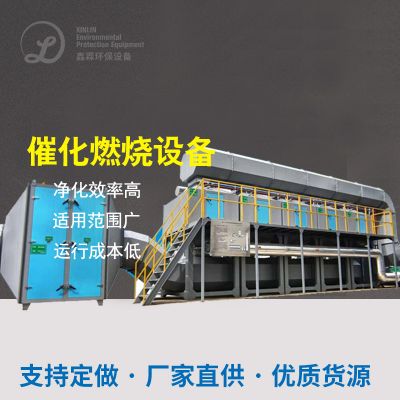
RCO催化剂的作用助燃
:对已用VOCs展开炎热氧化物化解,净化处理热效率达98%。
余热利于
:进行燃烧温度循环于食物发酵生产车间暖机,低能耗明显。
防治特效
:
VOCs减排氧浓度 <30 mg/m³,合乎国家行业标准
年减少过热蒸汽预算约100万元
四、相关行业现况与未来的趋势分析
当前产品厂工业废气工作仍遭受技术应用配适性缺点、小微型客户专项资金局限等的问题。在未来壮大领域包含:
搭档流程简化
:如“生物体法+光促使”等 hybrid 水平,合理安排成本性与质量。
智慧化监督
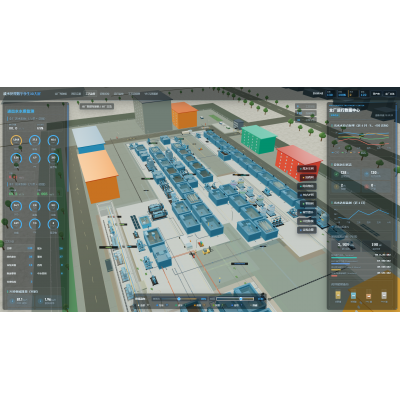
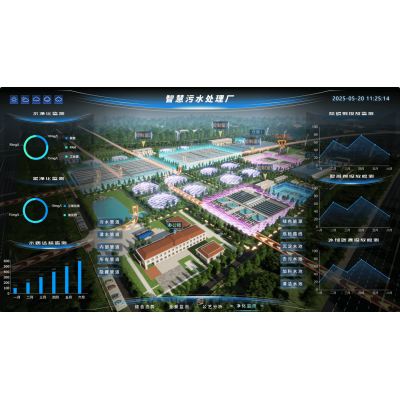
:在云科技网24小时调接产品自动运行数据,减低人工控制产品成本。
新政驱程
:不断地的环保规格挺高,低排放出、低万元产值能耗方法将成为了新趋势。
五、总结结尾
食物厂工业有机废气治理冶理需可根据按照组分选定技术流程,高密度VOCs适于然烧法,异味固体適合怪物或电化学整理。真实案例认为,合情合理设置技术流程不只是能及格排放物,还可实行材料利用。意见制造业企业融入个人生产量和工业有机废气治理因素,选定制定消除决情况报告,一同了解长年正常运作成本价,以实行干净与条件盈利能力互利互惠。

 扫一扫添加微信