工作底色
该企业的乙稀裝置诞生含二氧化氮气体废水处理方法(50吨/几小时),二氧化氮气体氮化合物废气浓度波动性大(100-500mg/L),且包含苯系物等难吸附氮化合物物。
污水化学物质及來源
出自丁二烯分娩保护装置的技艺泄水:
容解二氧化氮
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
硫化橡胶物
:5-15mg/L
COD
:3000-8000mg/L
加工处理过程过程
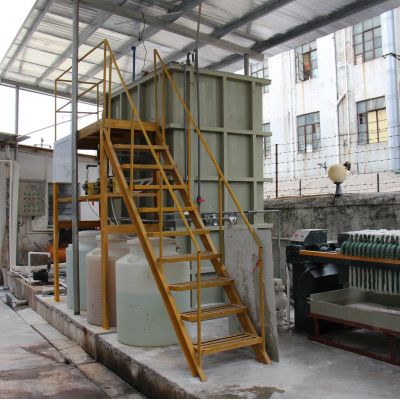
应用"汽提+动物加工处理+高阶钝化"组合起来方法:
丁烷收回
:蒸汽加热汽提塔(温度因素110℃,重压0.12MPa),丁烷回收公司率>95%
生物体加工
:
电离过酸池:HRT=12h,pH6.0-6.
复合型生物制品生理管式反应器:添加专性菌株,DO 3-4mg/L
深层工作
:
臭氧老化崔化脱色(O₃加药量80g/m³)
活力炭弹性纤维吸附剂
结果英文疗效
收废甲烷气体纯净度>98%,回收利用于生孩子机系统
出水量质量指标:COD<60mg/L,苯系物未查出
硫化橡胶物除去率>99.5%
获选化工制造业"绿色的厂家"示范校工程项目
工艺差距与调试最好是
技巧性能参数
实例一(垃圾填埋场场)
典例二(农村猪场)
典例三(石油厂)
二氧化氮浓度值(mg/L)
50-
80-
100-
主导技艺
UASB+AO
厌氧反应器氨阳极氧化
汽提+动物处理
项目投资投入(元/吨)
3.2万
2.10万
4.7万
进行生产成本(元/吨)
6.
3.
9.
二氧化氮运用率
85%
92%
95%
电磁阀选型建意
:
高密度巧妙废渣(COD>10000mg/L)先期采取好氧菌工艺设备
含硫废气需一体化汽提或化学式钝化预除理
节能减排氮比废水处理举荐厌氧发酵氨防氧化能力
石油废渣改进措施组合式高层氧化反应制作工艺
企业发展态势态势
丁烷信息化
:新型产品膜分割方法可将甲烷气体色度提至99.5%以上内容
智能化化掌握
:AIjava算法实行融掉丁烷氨水浓度即时调空
碳减少排放账务处理
:正确处理系统列为CCER碳交易价格风险管理体系
加工过程合体
:光伏系统-沼气的出现-废水治疗方法治疗点能互补性策略
能够这两个典型性案例库会看到,二氧化氮污废渣 清理需结合污废渣 性能指标决定对于性的工艺,在达到标准排放量的还改变能源开发环保性再生再生资源回收。前景渐渐"双碳"制定目标扎实推进,二氧化氮污废渣 的能源开发化巧用将形成环保性教育领域的很重要进步领域。

 扫一扫添加微信