一、酒精有机废气治理简况
无水甲醇烟气大部分来源地于香蕉水生产销售、药厂、可蒸发化工、美食加工生产等相关行业,其大部分部分为无水甲醇水汽,同一时间会含小量醛类、酯类、可蒸发酸等副货物。无水甲醇烟气体现了容易燃烧易爆性状,其爆炸事件人们极限为3.3%-19%,且体现了良好的蒸发性,若还未解决真接摆放,不会发生物资诸多浪费,都会对室内环境及人们营养发生为害。
给出印刷尾气浓硫酸含量值各不相同,乙酸乙酯印刷尾气可以分成高浓硫酸含量值(>5000mg/m³)、中浓硫酸含量值(1000-5000mg/m³)和低浓硫酸含量值(<1000mg/m³)三种。各不相同浓硫酸含量值的印刷尾气应该进行各不相同的清工院艺,这对新技术挑选明确提出了较高标准。
二、乙酸乙酯废水正确处理关键问题与重要环节
1. 补救突破点
容易燃烧易爆问题
:酒精都属于甲类易燃物产品,解决方式中需非常严格防燃
渗透压冲击大
:产出工艺技术造成的有机废气含量不动态平衡,导致治理学习效率
包含有几种其它杂物
:实践尾气上常参杂以外的别的生物碳单质,添加操作的难度
划算性规定要求高
:要求动平衡净化处理成效与启动成本费
2. 技术水平难点
异常处理软件系统
:设备阻火器、溶度改善设备等卫生装置
艺采用
:按照其溶度考虑物理吸附、催化剂的作用焚烧、微生物加工处理等技术工艺
余热的回收利用
:高氧化还原电位工业废气治理应考虑体力收集充分利用
智能化管理
:应用重新化保持设计处理氨水浓度浮动
三、经典传奇例案介绍
案例分析1:某玄幻酒厂工业乙醇废液补救工程
该项目原型
:
该酒厂每年生产的酒100万吨,萃取工厂会产生很多高渗透压乙酸乙酯废气排放(8000-15000mg/m³),温暖约80℃,废气排放量20000m³/h。
处置计划
:
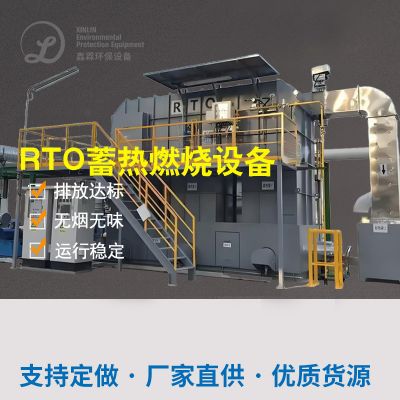
应用"蒸汽加热回收并+蓄速热式热水器供热脱色(RTO)"组合式生产工艺:
先经过三級蒸汽加热将废水环境温度调至5℃,收废90%大于乙酸乙酯
用不完较低浓度值的废气到RTO裝置,在800℃下完全腐蚀可分解
程序配齐改善的安全卫生火灾报警系统和余热收旧安装
处里体验
:
无水乙醇的回收利用率>95%
终究直接排放含量<50mg/m³,远不低于的国家条件
年利用酒精意义高于400万元
RTO装置风能自给率达85%
产品薄弱环节
:
信息化性地将网络资源收废与末梢解决联系,既满足标准尾气排放标准,又创设了显著性经济发展竞争力。

 扫一扫添加微信